- Otthon
- Rólunk
- Termékek
- PPR gyorscsatlakozó
- Sárgaréz csőszerelvények
- Sárgaréz apa menetes egyenes csatlakozó
- Sárgaréz alsó menetes egyenes csatlakozó
- Sárgaréz apa-aljzat menetes egyenes csatlakozó
- Sárgaréz 90 fokos könyökidom
- Sárgaréz menetszűkítő betét
- Sárgaréz csődugó
- Sárgaréz Tee csőszerelvény
- Alumínium-műanyag csőszerelvény
- Sárgaréz Y-szűrő csatlakozó
- Sárgaréz tömlőrudazat
- Ferrule idom
- CNC megmunkálás
- Meleg kovácsolás
- Hír
- Letöltés
- Kérdés küldése
- Lépjen kapcsolatba velünk
Termékek
Átfogó termékportfóliónk a sárgaréz rudak (beleértve az ólomszegény és ólommentes minőségeket), a sárgaréz szerelvények és csőalkatrészek széles skáláját tartalmazza, amelyeket kivételes mechanikai szilárdságra, korrózióállóságra és megmunkálhatóságra terveztek vízvezeték-, légkondicionálási, autóipari és ipari alkalmazásokban.
Gyári közvetlen melegkovácsolási alkatrészek nagy teherbírású ipari alkalmazásokhoz
NINGXINGegy profiSzállítóésGyárCsővezeték-szerelvények, szelepalkatrészek, mechanikai alkatrészek és ipari szerelvények testreszabott fémformázására specializálódott. A házon belüli melegkovácsoló gyártósorral a NINGXING integrált gyártási szolgáltatásokat nyújt a fémrúd előkészítésére, a melegítésre, a szerszámformázásra, a vágásra, a megmunkálásra, a felületkezelésre és a végső ellenőrzésre.
A melegkovácsolás egy magas hőmérsékletű fémalakítási eljárás, amelyben egy fémtuskót megfelelő alakítási hőmérsékletre hevítenek, és egy előkészített szerszámüregbe préselnek. Az eljárás javítja az anyag tömörségét, és lehetővé teszi összetett külső profilú és belső szerkezetű alkatrészek gyártását. Különösen alkalmas szelepekhez, csőszerelvényekhez, anyákhoz, csatlakozókhoz és egyéb megbízható mechanikai tulajdonságokat és nyomásállóságot igénylő alkatrészekhez.
A NINGXING különböző gyártási követelményeket támogat réz-, acél-, alumínium- és egyéb fémformázó eljárások révén. Az ügyfelek kiválaszthatják a megfelelő folyamatokat az anyagminőség, az alkatrész geometria, a méretkövetelmények, a rendelési mennyiség és az azt követő megmunkálási követelmények szerint.
Anyagalapú feldolgozás
Réz és sárgaréz formázás
A rezet és a sárgaréz szilárdságuk, korrózióállóságuk és megmunkálhatóságuk kombinációja miatt széles körben használatos csővezetékekben, szeleptestekben, csatlakozókban és elektromos alkatrészekben. A NINGXING olyan anyagokat tud feldolgozni, mint a HPb59-1 és a C36000 az alkatrészek követelményei és az ügyfél rajzai szerint.
Összetett sárgaréz alkatrészek esetén a megfelelő tuskó-előkészítés és a fűtés szabályozása fontos a konzisztens szerszámtöltés eléréséhez. Az anyagválasztás a végső alkalmazáshoz, a megmunkálási követelményekhez, a nyomásviszonyokhoz és a felületkezeléshez is igazítható.
Acél és alumínium formázás
Az acél és az alumínium alkalmas olyan szerkezeti és mechanikai alkatrészekhez, amelyek különböző szilárdsági, súly- és tartóssági kombinációkat igényelnek. Az acélalakítás használható nyomó- és teherhordó alkatrészekhez, míg az alumínium könnyebb lehetőséget kínál olyan alkalmazásokhoz, ahol fontos a súlycsökkentés.
A NINGXING a termékrajznak és a munkakörnyezetnek megfelelően ajánlhat megfelelő anyagminőséget, segítve a tengerentúli vásárlókat az anyagteljesítmény, a gyártási nehézségek és a teljes gyártási költség egyensúlyában.
Alkatrész geometria és szerszámtervezés
Komplex üreges alkatrészek
Az eljárás egyik fontos jellemzője, hogy képes olyan alkatrészeket kialakítani, amelyek egyébként többszörös gyártási műveletet igényelnének. Megfelelő szerszámszerkezetekkel és maghúzó mechanizmusokkal a NINGXING üreges vagy részben üreges alkatrészeket, például többutas csőszerelvényeket és szeleptesteket tud előállítani.
Ez a képesség különösen hasznos réz szeleptesteknél, háromutas szerelvényeknél és egyéb olyan alkatrészeknél, ahol belső üregekre vagy elágazó szerkezetekre van szükség. A megfelelő szerszámkialakítás lehetővé teszi, hogy az anyag bonyolult üregekbe áramoljon, miközben megtartja a szükséges falvastagságot és általános geometriát.
Egyedi alkatrészek fejlesztése
A testreszabott alkatrészek esetében a szerszámfejlődést az alkatrész geometriája, az anyag, az alakítási hőmérséklet, a szükséges tűrések és a gyártási mennyiség határozza meg. A NINGXING melegen megmunkált sajtolóacélt használ megfelelő hőkezeléssel, hogy javítsa a hőciklusokkal és az ismétlődő alakítási terhelésekkel szembeni ellenállást.
Szabványos gyártási körülmények között egy megfelelően megtervezett szerszám több tízezer-százezer alakítási ciklust képes támogatni. A szerszám konstrukcióját és élettartamát a tényleges anyag- és gyártási feltételek alapján értékelik, nem pedig minden projekthez egy rögzített specifikációt.
Gyártási mód kiválasztása
Egygépes gyártás
Az egygépes gyártás testreszabott megrendelésekre, közepes volumenű projektekre, rugalmas gyártási elrendezést igénylő termékekre alkalmas. Az automatikus adagolórendszerek integrálhatók a hagyományos formázóberendezésekkel a kézi kezelés csökkentése és az egyenletes termelési feltételek fenntartása érdekében.
Ez a gyártási módszer rugalmasságot biztosít, ha az ügyfelek több termékleírást igényelnek, vagy ha a gyártási mennyiségek nem indokolják a teljesen automatizált sort.
Automatikus meleg formázás
Nagy volumenű megrendeléseknél a NINGXING automatizált alakítóberendezést használhat az anyagadagolás, a melegítés, az alakítás és az alkatrészeltávolítás folyamatos gyártási folyamatba történő integrálására. Az automatizált működés javítja a gyártási konzisztenciát és csökkenti a munkaerő-függő kezelést.
Az alkatrészek méretétől, anyagától és gépkonfigurációjától függően az automatizált gyártás percenként körülbelül 50-100 darabot érhet el a megfelelő kis alkatrészek esetében. A tényleges teljesítményt a termék geometriája, az alakítási sorrend és a minőségi követelmények határozzák meg.
Fűtés és alakítás szabályozása
Hőmérséklet-kezelés
A hevítési hőmérséklet közvetlen hatással van az anyagáramlásra, a szerszám kitöltésére, a felület állapotára és a formázási stabilitásra. A rézanyagokat általában körülbelül 600 °C és 700 °C közötti hőmérsékleten hevítik, míg az acélanyagok általában magasabb alakítási hőmérsékletet igényelnek összetételüktől és alkalmazásuktól függően.
A fűtési idő általában a tuskó átmérője, súlya, anyagtípusa és a berendezés konfigurációja szerint van beállítva. Kerülni kell a túlzott melegítést, mert a túlmelegedés szemnövekedést vagy más anyagváltozást okozhat, ami befolyásolja a végső alkatrész teljesítményét.
Nyomás és alakítási paraméterek
A berendezés kiválasztása a tuskó méreteitől, az alkatrész tömegétől, a geometriától és az alakítási ellenállástól függ. A tipikus formázóberendezések körülbelül 60 kN és 300 kN közötti nyomástartományban működhetnek, míg a tényleges gépteljesítményt az adott alkatrész műszaki értékelésével kell meghatározni.
A gyártás során az alakítóerőt, a szerszámbeállítást, a tuskó hőmérsékletét, a kenést és a ciklusidőt együtt kell szabályozni. A stabil folyamatparaméterek segítenek csökkenteni a méretváltozásokat és javítják a gyártási tételek közötti megismételhetőséget.
Formázás utáni megmunkálás
Megmunkálási juttatás
Bár az alakítási eljárással viszonylag közel a végső alkatrész geometriája érhető el, a kritikus funkcionális felületek általában további megmunkálást igényelnek. A menetfuratok, a tömítőfelületek, a rögzítési felületek és a precíziós csatlakozási területek körülbelül 0,5-1,5 mm-es megmunkálási ráhagyást igényelhetnek az alkatrész kialakításától függően.
A NINGXING összehangolhatja az alakítási folyamatot a későbbi CNC esztergálással, fúrással, menetfúrással, marással és egyéb megmunkálási műveletekkel, hogy kész alkatrészeket állítson elő az ügyfél rajzai szerint.
Méret- és felületi követelmények
A tipikus formázott alkatrészek megközelítőleg 6-7. fokozatú méretpontosságot érhetnek el megfelelő gyártási körülmények között, míg a felületi érdesség elérheti az Ra 6,3-12,5 μm-t az anyagtól, a szerszám állapotától és a folyamat paramétereitől függően.
A szigorú méret- vagy tömítési követelményeket támasztó alkatrészek esetében a végső ellenőrzést megmunkálás után kell elvégezni, nem pedig kizárólag a formázott nyersdarab méreteire hagyatkozni.
Alkalmazási mezők
Szelepek és csövek hardver
Az eljárást széles körben használják réz golyóscsaptestekhez, gömbszeleptestekhez, tolózár-alkatrészekhez, visszacsapószelep-alkatrészekhez, csőcsatlakozókhoz, háromutas szerelvényekhez, könyökökhöz, hollandi anyákhoz és szűkítő perselyekhez.
Alkalmas vízmérő házhoz, szűrőházhoz és nyomáscsökkentő szeleptesthez is. Az ellenőrzött alakítással elért nagy anyagsűrűség alkalmassá teszi ezeket az alkatrészeket olyan alkalmazásokhoz, ahol fontos a nyomásállóság és a megbízható tömítés.
Mechanikai és hidraulikus alkatrészek
A mechanikai gyártásban és a hidraulikus alkalmazásokban a kialakított alkatrészek közé tartozhatnak a nyomásmérő csatlakozók, olajcső-szerelvények, hidraulikus szelepblokkok és egyéb statikus nyomásnak vagy ismétlődő mechanikai terhelésnek kitett alkatrészek.
Az acél- vagy alumíniumformázás a kívánt anyagtulajdonságoktól és alkatrészszerkezettől függően bizonyos gépjármű- és motorkerékpár-alkatrészekre is alkalmazható, beleértve a kormánycsuklókat és a féktartókat.
Hardver és elektromos alkatrészek
A mindennapi használathoz és az építészeti hardverekhez olyan alkalmazások tartoznak, mint a csúcskategóriás ajtókilincsek, zártestek, fürdőszobai tartozékalapok és padlólefolyótestek, ahol fontos a méretkonzisztencia, a felületminőség és a korrózióállóság.
Az elektromos és kommunikációs alkalmazások közé tartoznak a réz csatlakozók, kábelbilincsek és robbanásbiztos kábelbevezető dobozok. A rézformázás különösen alkalmas olyan alkatrészekhez, ahol az elektromos vezetőképesség és a szerkezeti integritás egyaránt szükséges.
Egyedi gyártási szolgáltatás
A bárkészlettől a kész alkatrészekig
A NINGXING integrált gyártási útvonalat biztosít a réz- vagy acélrudaktól a formázott nyersdarabokig és a kész alkatrészekig. Ez a megközelítés lehetővé teszi az ügyfelek számára, hogy egyetlen gyártó partneren keresztül koordinálják az anyagválasztást, az alakítást, a megmunkálást és az ellenőrzést.
Testreszabott projektekhez az ügyfelek rajzokat, mintákat, 3D modelleket, anyagkövetelményeket vagy alkalmazási információkat adhatnak meg. A NINGXING ezután a tömeggyártás előtt ki tudja értékelni az alakítás irányát, a szerszám szerkezetét, a megmunkálási ráhagyást és a gyártási módszert.
Kis szériás és tömeggyártás
A gyártási rendszer támogatja mind a közepes volumenű egyedi rendeléseket, mind a nagy volumenű ismételt gyártást. A szerszám kifejlesztése általában körülbelül 15-30 napot vesz igénybe, az alkatrészek bonyolultságától, a szerszámszerkezettől és az ügyfél jóváhagyási követelményeitől függően.
Több specifikációjú projekteknél a gyártási mód a rendelési mennyiség és a szállítási követelmények szerint állítható, így az ügyfelek elkerülhetik a szükségtelen szerszám- és berendezés-befektetést.
Gyakran Ismételt Kérdések
Hogyan hasonlítható össze az öntéssel és a hagyományos kovácsolással?
Az öntéssel összehasonlítva a forró kovácsolás csökkentheti az öntéssel kapcsolatos gyakori hibákat, például a belső porozitást és a zsugorodást, ha a folyamatot megfelelően szabályozzák, míg az így létrejövő anyagszerkezet kedvező mechanikai tulajdonságokat biztosít a nyomást hordozó alkatrészek számára.
A hagyományos melegkovácsoláshoz képest a speciális szerszámszerkezetek és a maghúzó mechanizmusok lehetővé teszik üreges vagy elágazó geometriák előállítását, kevesebb későbbi megmunkálás mellett. A tényleges előny az alkatrészek geometriájától, az anyagtól, a gyártási mennyiségtől és a minőségi követelményektől függ.
Milyen megmunkálásra van általában szükség az alakítás után?
Az formázott nyersdarabok CNC esztergálást, fúrást, menetfúrást, marást vagy egyéb befejező műveleteket igényelhetnek. A kritikus területek, például menetes furatok, tömítőfelületek és rögzítési felületek általában megmunkálást igényelnek a végső rajzméretek eléréséhez.
A szükséges megmunkálási mennyiség az alakítási pontosságtól és a termékkialakítástól függ. A NINGXING meg tudja határozni a megfelelő megmunkálási ráhagyásokat a szerszámozási és folyamatfejlesztési szakaszban.
Hogyan kell kiválasztani az anyagot?
Az anyag kiválasztásánál figyelembe kell venni a formázási hőmérsékletet, a mechanikai követelményeket, a korróziós körülményeket, a megmunkálási követelményeket és a végső alkalmazást. A réz alkatrészek esetében a HPb59-1 és a C36000 típusú sárgaréz jöhet szóba olyan alkalmazásoknál, amelyek megfelelő magas hőmérsékleten alakíthatóságot és megmunkálhatóságot igényelnek.
Az acél alkatrészek esetében értékelni kell a szén-egyenértéket, az alakítási hőmérsékletet és a hőkezelési követelményeket, hogy csökkentsék a repedés vagy a túlzott széntelenítés kockázatát a melegítés során. A NINGXING megfelelő anyagminőséget ajánlhat, és mintapróbákat végezhet az ügyfél rajzai és működési feltételei alapján.
- View as
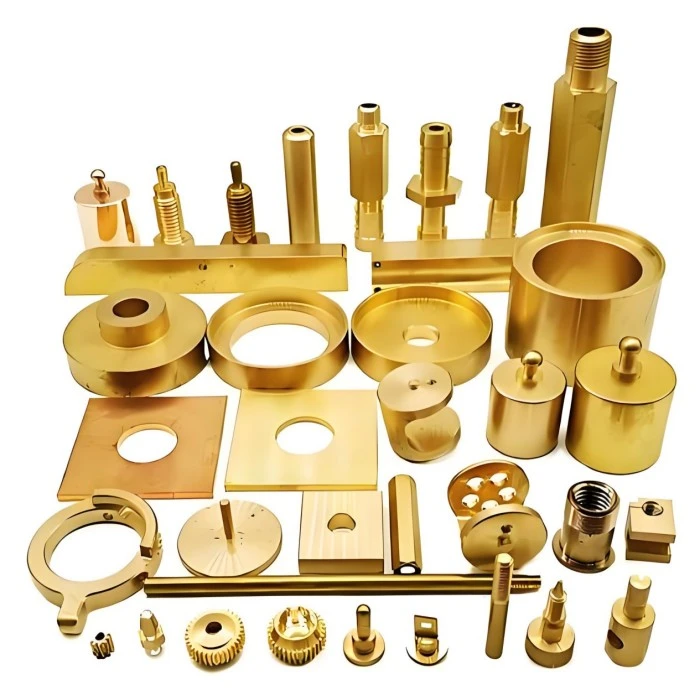
Réz forró kovácsolás szolgáltatás
A NINGXING egyedi réz-melegkovácsolási szolgáltatási megoldásokat kínál autóipari, elektromos, tengeri, gépészeti és egyéb ipari alkalmazásokhoz. Ellenőrzött melegítéssel, precíziós kovácsolással, CNC megmunkálással és szigorú minőségellenőrzéssel nagy szilárdságú, jó vezetőképességű és megbízható méretállandóságú rézötvözet alkatrészeket gyártunk. A rajz és a minta alapú testreszabás támogatott, ISO9001:2015, CE és RoHS megfelelőség a vonatkozó projekteknél.
Melegen kovácsolt réz alkatrészek
A NINGXING egyedi réz forrón kovácsolt alkatrészeket kínál szelepekhez, autóalkatrészekhez, elektromos csatlakozókhoz, tápegységekhez és szaniter hardverekhez. Ellenőrzött melegítés, precíziós kovácsolás és CNC-simítás segítségével sűrű, nagy szilárdságú rézötvözet alkatrészeket állítunk elő állandó méretekkel és megbízható teljesítménnyel. Támogatjuk a rajz- és mintaalapú testreszabást, a kis szériás kísérleteket és a mennyiségi gyártást, ISO9001:2015, CE és RoHS megfeleléssel.
A NINGXING egy professzionális Meleg kovácsolás gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások