- Otthon
- Rólunk
- Termékek
- PPR gyorscsatlakozó
- Sárgaréz csőszerelvények
- Sárgaréz apa menetes egyenes csatlakozó
- Sárgaréz alsó menetes egyenes csatlakozó
- Sárgaréz apa-aljzat menetes egyenes csatlakozó
- Sárgaréz 90 fokos könyökidom
- Sárgaréz menetszűkítő betét
- Sárgaréz csődugó
- Sárgaréz Tee csőszerelvény
- Alumínium-műanyag csőszerelvény
- Sárgaréz Y-szűrő csatlakozó
- Sárgaréz tömlőrudazat
- Ferrule idom
- CNC megmunkálás
- Meleg kovácsolás
- Hír
- Letöltés
- Kérdés küldése
- Lépjen kapcsolatba velünk
Termékek
Átfogó termékportfóliónk a sárgaréz rudak (beleértve az ólomszegény és ólommentes minőségeket), a sárgaréz szerelvények és csőalkatrészek széles skáláját tartalmazza, amelyeket kivételes mechanikai szilárdságra, korrózióállóságra és megmunkálhatóságra terveztek vízvezeték-, légkondicionálási, autóipari és ipari alkalmazásokban.
Melegen kovácsolt réz alkatrészek
A NINGXING egyedi réz forrón kovácsolt alkatrészeket kínál szelepekhez, autóalkatrészekhez, elektromos csatlakozókhoz, tápegységekhez és szaniter hardverekhez. Ellenőrzött melegítés, precíziós kovácsolás és CNC-simítás segítségével sűrű, nagy szilárdságú rézötvözet alkatrészeket állítunk elő állandó méretekkel és megbízható teljesítménnyel. Támogatjuk a rajz- és mintaalapú testreszabást, a kis szériás kísérleteket és a mennyiségi gyártást, ISO9001:2015, CE és RoHS megfeleléssel.
A forrón kovácsolt réz alkatrészeket rézötvözetek hevítésével és ellenőrzött nyomással alakítják ki szerszámon vagy nyitott kovácsoláson keresztül. Az eljárás sűrű szerkezetet, finom szemcseáramlást, nagy szilárdságot, valamint kiváló vezetőképességet és korrózióállóságot eredményez.
A NINGXING támogatja az egyedi alkatrészeket rajzokból vagy mintákból, beleértve a szerszámtervezést, a kovácsolást, a hőkezelést, a CNC megmunkálást és a végső ellenőrzést.
Kovácsolás vs. öntés vs. porkohászat
Folyamat-összehasonlítás
| Funkció | Meleg kovácsolás | Öntvény | Porkohászat |
|---|---|---|---|
| Erő | Magas | Közepes | Közepes |
| Anyagsűrűség | Magas | Közepes | Közepes |
| Pontosság | Magas* | Közepes | Magas |
| Anyagfelhasználás | Magas | Közepes | Nagyon magas |
| Összetett formák | Jó | Kiváló | Kiváló |
| Gyártási mennyiség | Közepes – Magas | Alacsony – Magas | Magas |
| Tipikus alkalmazások | Szelepek, kivezetések, csatlakozók, autóalkatrészek | Házak, szeleptestek, összetett alkatrészek | Kis precíziós alkatrészek |
| Fő Előny | Szilárdság és szerkezeti megbízhatóság | Összetett formák | Magas anyaghatékonyság |
*A végső méretpontosság a későbbi CNC megmunkálással javítható.
A melegen kovácsolt réz alkatrészeknél általában a melegkovácsolást részesítik előnyben, ha fontos a szilárdság, az anyagsűrűség, a vezetőképesség és a megbízhatóság. Az öntés alkalmasabb a rendkívül összetett formákhoz, míg a porkohászat gyakran kis, nagy volumenű, hatékony anyagfelhasználást igénylő alkatrészekhez.
Kovácsolási folyamat
Szabályozott fűtés
A rézötvözetek viszonylag szűk kovácsolási hőmérsékleti ablakokkal rendelkeznek. Az elégtelen melegítés növeli a deformációval szembeni ellenállást és repedést okozhat, míg a túl magas hőmérséklet szemnövekedést vagy túlmelegedési hibákat okozhat.
A közepes frekvenciájú indukciós fűtést az ellenőrzött tuskóhőmérséklet fenntartására használják. A tipikus fűtési tartomány körülbelül 700–800 °C sárgaréz és 850–950 °C réz esetében, a folyamat paraméterei az adott ötvözetnek megfelelően vannak beállítva.
Die Kitöltés és Metal Flow
A zárt kovácsolás során a felmelegített tuskót egy precíziós kovácsolószerszámba helyezik, és szabályozott nyomás alatt alakítják ki. 800T, 1000T, 2500T és 4000T kapacitású hidraulikus kovácsolóberendezések állnak rendelkezésre különböző alkatrészméretekhez és alakítási követelményekhez.
A szerszámüreg geometriája és az alakítási paraméterek az anyagáramlási jellemzőknek megfelelően kerülnek beállításra. Ez különösen fontos szabálytalan profilú, vastag metszetű, vékony vagy összetett formájú alkatrészek esetén.
Hőkezelés
A hőkezelést kovácsolás után lehet alkalmazni, ha az anyagspecifikáció és a mechanikai teljesítménycél megköveteli.
A feszültségoldó lágyítás csökkentheti a maradék feszültséget és javíthatja a rugalmasságot. Igényes alkalmazásoknál további megoldás és öregedési kezelés jöhet szóba a szükséges keménység és mechanikai tulajdonságok elérése érdekében.
Szerszámozás és másodlagos műveletek
Egyedi Die fejlesztés
A kovácsolószerszám közvetlenül befolyásolja az anyagáramlást, a méretkonzisztenciát, a felület minőségét és az anyagfelhasználást. A testreszabott alkatrészek esetében a szerszám szerkezetét az alkatrész geometriája, a húzási szög, a falvastagság, a kovácsolási ráhagyás és a várható gyártási mennyiség szerint alakítják ki.
Ismételt gyártás esetén az optimalizált szerszámkialakítás segíthet csökkenteni az anyagpazarlást, és megőrizni a konzisztens alkatrészgeometriát a tételek között.
CNC kikészítés
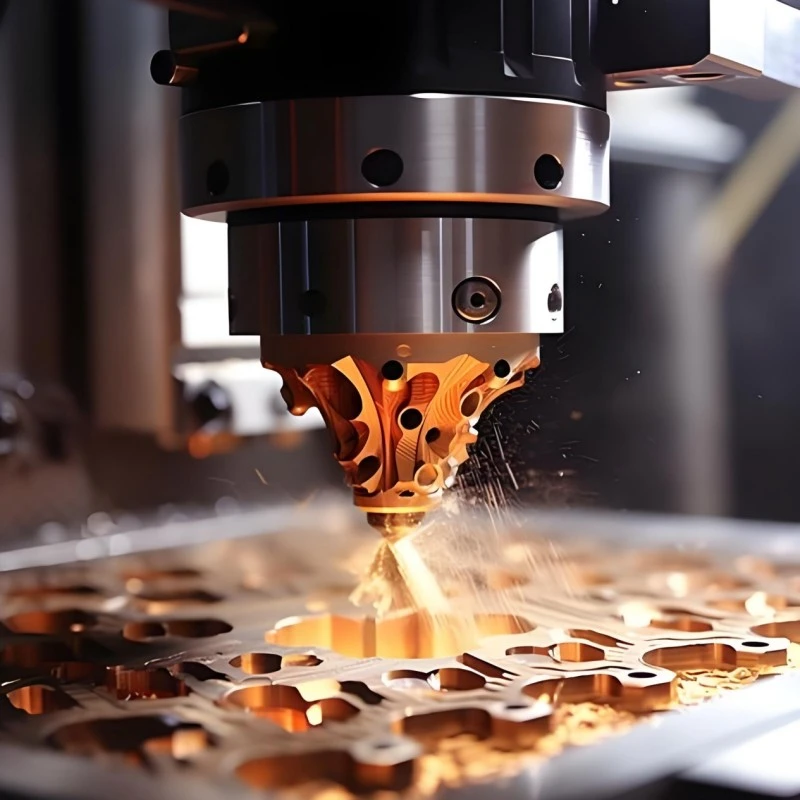
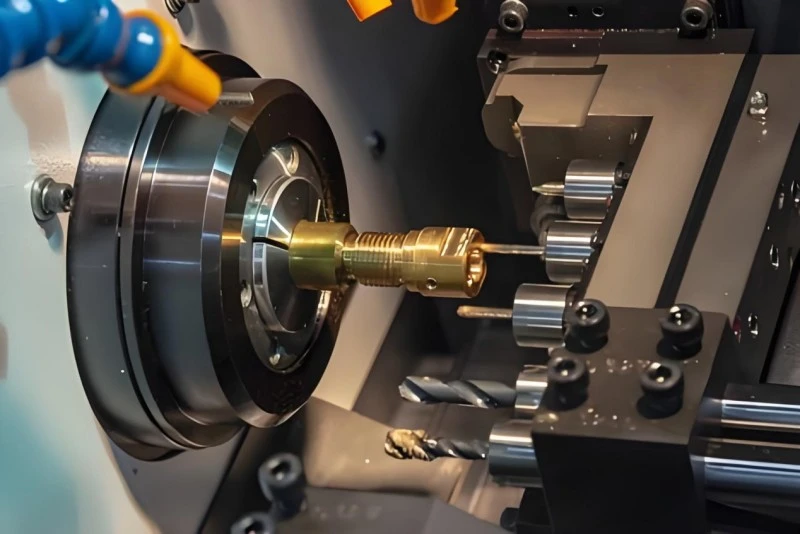
A kovácsolt nyersdarabok gyakran másodlagos megmunkálást igényelnek a végső méretek és funkcionális jellemzők eléréséhez. A CNC megmunkáló központok és CNC esztergagépek fúráshoz, menetfúráshoz, maráshoz, esztergáláshoz és precíziós simításhoz használhatók.
A mérettűrések elérhetik a körülbelül ±0,05 mm-t megfelelő megmunkált jellemzők esetén, a felületi érdesség pedig Ra 1,6 μm-ig terjed, az alkatrész tervezésétől és a befejezési folyamattól függően.
Belső hibaellenőrzés
A biztonság szempontjából kritikus vagy nagy nyomású környezetben használt alkatrészek esetében a belső integritás fontos vásárlási szempont. Szükség esetén ultrahangos vizsgálat alkalmazható a belső megszakítások kimutatására.
Az elektromos alkatrészek ellenállási vagy vezetőképességi vizsgálaton is áteshetnek, hogy ellenőrizzék funkcionális követelményeiket.
Alkalmazási példák
Szelep- és folyadékszabályozó alkatrészek
A rézből kovácsolt alkatrészeket általában szeleptestekhez, szerelvényekhez, csatlakozókhoz és más folyadékszabályozó alkatrészekhez használják a vízkezelésben, az ipari csővezetékekben és a kapcsolódó alkalmazásokban.
Néhány öntési eljáráshoz képest a kovácsolás csökkentheti a porozitás kockázatát és javíthatja az anyagsűrűséget. Ez különösen hasznos a nyomásnak kitett alkatrészeknél, ahol a belső hibák befolyásolhatják a tömítés megbízhatóságát.
Autóipari alkatrészek
A rézötvözeteket autóipari elektromos és mechanikai alkalmazásokban használják, ahol vezetőképességre, kopásállóságra és méretstabilitásra van szükség.
Az egyik új energetikai járműalkalmazásban az akkumulátor érintkezőit préskovácsolási eljárással gyártották. A gyártási sebesség megközelítőleg 15 darab/perc volt, 98% feletti hozam mellett.
Épület- és szaniteráruk
A réz- és sárgaréz kovácsolást széles körben használják szaniter vasalatokhoz, például ajtókilincsekhez, zárakhoz, sarokszelepekhez és vízvezeték-szerelvényekhez.
A kovácsolás sűrű anyagszerkezetet és sima alapfelületet biztosít a későbbi polírozáshoz vagy galvanizáláshoz. Ez lehetővé teszi, hogy a kész hardver a mechanikai tartósságot vonzó megjelenéssel kombinálja.
A különféle ipari alkalmazásokhoz réz melegen kovácsolt alkatrészeket beszerző vásárlók számára az anyagválasztás, a kovácsolási módszer, a megmunkálási követelmények és a végső ellenőrzés az adott alkatrésztervezés szerint értékelhető.
Méret és gyártási tartomány
Szabványos kovácsolási méretek
A gyártási tartomány az anyagtól, az alkatrészszerkezettől, a kovácsolási módszertől, a berendezés kapacitásától és a szükséges megmunkálási ráhagyástól függ.
| Paraméter | Referencia tartomány | Megjegyzések |
|---|---|---|
| Külső átmérő | Φ50–500 mm | Nagyobb méretek is kiértékelhetők |
| Magasság | 25-200 mm | Egyedi méretek állnak rendelkezésre |
| Egy darabból álló súly | 0,1-3 kg | A nehezebb alkatrészek értékelhetők |
| Alkatrész mérete | 50-220 mm | Geometriától és felszereltségtől függ |
| Kovácsoló berendezések | 800T-4000T | A formázási követelményeknek megfelelően kiválasztva |
A gyártási kapacitás jóval nagyobb rézkovácsolásra is lefedhető, az egyes súlyok akár több tonnát is elérhetnek. A végső specifikációkat a mérnöki rajz és kovácsolási eljárás szerint kell megerősíteni.
Egyedi, nem szabványos alkatrészek
A nem szabványos rézkovácsolások vevői rajzokból, mintákból vagy 3D modellekből fejleszthetők. Szerszámozás előtt az összetett geometriákat felülvizsgálják, hogy meghatározzák a kovácsolás megvalósíthatóságát, az anyagáramlást, a megmunkálási ráhagyást és a méretkövetelményeket.
Ez a megközelítés hasznos azoknak a vásárlóknak, akiknek olyan alkatrészekre van szükségük, amelyek nem kaphatók szabványos katalógustermékként.
Minőség és megfelelőség
Folyamatminőség-ellenőrzés
A minőségellenőrzés kiterjed az anyagellenőrzésre, a tuskó-előkészítésre, a fűtési hőmérséklet figyelésére, a kovácsolási méretekre, a hőkezelésre, a megmunkálásra és a végső ellenőrzésre.
Az anyagösszetétel gyártás előtt spektrométerekkel ellenőrizhető. A kovácsolási paramétereket az alakítás során figyelik, míg a kész alkatrészek méretvizsgálaton, metallográfiai mintavételen, ultrahangos vizsgálaton és elektromos teljesítményvizsgálaton eshetnek át a projekt követelményeinek megfelelően.
Nemzetközi megfelelés
A NINGXING ISO9001:2015 minőségirányítási rendszer szerint működik. Az alkalmazható termékek a CE és RoHS követelmények szerint is előállíthatók, ha a célpiacra vagy alkalmazásra előírják.
Az ügyfelek az árajánlattétel szakaszában megadhatják a szükséges anyagszabványokat, vizsgálati előírásokat és megfelelőségi dokumentációt.
Vásárlási információk
MOQ and Pricing
A kis szériás próbagyártás és a mennyiségi rendelések egyaránt értékelhetők. Az ár elsősorban a rézötvözet minőségétől, az alkatrész méretétől, a kovácsolás súlyától, a szerszámigényektől, a megmunkálási műveletektől, a felületkezeléstől, az ellenőrzési követelményektől és a rendelési mennyiségtől függ.
Közvetlen gyártóként a NINGXING koordinálni tudja a szerszámozást, a kovácsolást, a megmunkálást és az ellenőrzést gyártási rendszerén belül, segítve ezzel a további kiszervezési és köztes beszerzési költségek csökkentését.
Átfutási idő
A standard termékek általában körülbelül 7-15 munkanapot vesznek igénybe a megrendelés és a specifikáció visszaigazolása után. A testreszabott komponensekhez további időre lehet szükség a szerszám kifejlesztéséhez, a minta jóváhagyásához és a folyamat érvényesítéséhez.
A tényleges ütemezést a szerszámok bonyolultsága, az anyagok rendelkezésre állása, a rendelési mennyiség és a megmunkálási követelmények alapján erősítik meg.
Gyakran Ismételt Kérdések
Mi a különbség a kovácsolt és öntött réz alkatrészek között?
Az öntés úgy alakítja a fémet, hogy megolvadt anyagot önt a formába, míg a kovácsolás nyomást alkalmaz a felhevített fém plasztikus deformálására. A kovácsolással sűrűbb szerkezetet lehet létrehozni és finomítani lehet a szemcseáramlást, így alkalmassá válik mechanikai terhelésnek, nyomásnak vagy igényes üzemi körülményeknek kitett alkatrészekhez.
Milyen hőmérsékletet használnak a rézkovácsoláshoz?
A hőmérséklet a rézötvözettől függ. A sárgaréz általában körülbelül 700–800 °C-ra hevíthető, míg a tiszta rézhez körülbelül 850–950 °C kell. A pontos tartományt az anyagminőségnek és a kovácsolási eljárásnak megfelelően kell meghatározni.
Testreszabhatók a szabálytalan réz alkatrészek?
Igen. A testreszabott alkatrészek rajzokból, mintákból vagy 3D modellekből fejleszthetők. A mérnöki áttekintés figyelembe veszi a szerszám kialakítását, az anyagáramlást, a kovácsolási ráhagyást, a megmunkálási követelményeket és a mérettűréseket a szerszámozás megkezdése előtt.
Hogyan előzhetők meg a kovácsolási repedések?
A repedésmegelőzés az anyagellenőrzéssel és a tuskó megfelelő előkészítésével kezdődik. A melegítésnek a megfelelő feldolgozási tartományon belül kell maradnia, míg a kovácsolási nyomást és az alakváltozást az ötvözet és az alkatrész geometriája szerint kell szabályozni.
A kovácsolt alkatrészek CNC megmunkálhatók?
Igen. A kovácsolt nyersdarabok CNC esztergálásnak, marásnak, fúrásnak, menetfúrásnak és más másodlagos műveleteknek vethetők alá a végső méretek és funkcionális jellemzők elérése érdekében.
Kérjen műszaki árajánlatot
Küldje el értékelésre rajzát, 3D modelljét, mintáját vagy műszaki specifikációját. Az árajánlat az anyagminőség, a kovácsolási méret, az éves mennyiség, a szerszámszükséglet, a megmunkálási műveletek, a felületkezelés és az ellenőrzési szabványok szerint értékelhető.
A megbízható, melegen kovácsolt réz alkatrészeket kereső vásárlók számára a NINGXING támogatást nyújt a kezdeti műszaki felülvizsgálattól és a szerszámfejlesztéstől kezdve a kovácsoláson, a másodlagos megmunkáláson, az ellenőrzésen és a végső szállításon keresztül.
Kérdés küldése
Elérhetőségei
-
Cím
No. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang tartomány, Kína
-
Tel
-
Email
Sárgarézrudakra vagy egyedi szerelvényekre van szüksége? Küldje el rajzait vagy mintáit még ma. ISO9001 tanúsítvánnyal rendelkezik, RoHS és PED kompatibilis. Kérjen gyors, professzionális árajánlatot szakértő csapatunktól. Érdeklődjön most!
Kapcsolódó termékek
Hírek Ajánlások