- Otthon
- Rólunk
- Termékek
- PPR gyorscsatlakozó
- Sárgaréz csőszerelvények
- Sárgaréz apa menetes egyenes csatlakozó
- Sárgaréz alsó menetes egyenes csatlakozó
- Sárgaréz apa-aljzat menetes egyenes csatlakozó
- Sárgaréz 90 fokos könyökidom
- Sárgaréz menetszűkítő betét
- Sárgaréz csődugó
- Sárgaréz Tee csőszerelvény
- Alumínium-műanyag csőszerelvény
- Sárgaréz Y-szűrő csatlakozó
- Sárgaréz tömlőrudazat
- Ferrule idom
- CNC megmunkálás
- Meleg kovácsolás
- Hír
- Letöltés
- Kérdés küldése
- Lépjen kapcsolatba velünk
Termékek
Átfogó termékportfóliónk a sárgaréz rudak (beleértve az ólomszegény és ólommentes minőségeket), a sárgaréz szerelvények és csőalkatrészek széles skáláját tartalmazza, amelyeket kivételes mechanikai szilárdságra, korrózióállóságra és megmunkálhatóságra terveztek vízvezeték-, légkondicionálási, autóipari és ipari alkalmazásokban.
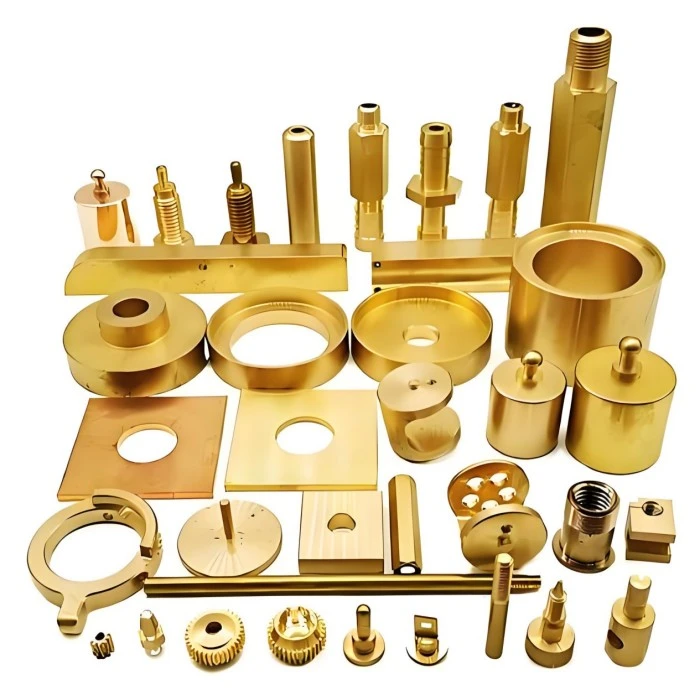
Réz forró kovácsolás szolgáltatás
A NINGXING egyedi réz-melegkovácsolási szolgáltatási megoldásokat kínál autóipari, elektromos, tengeri, gépészeti és egyéb ipari alkalmazásokhoz. Ellenőrzött melegítéssel, precíziós kovácsolással, CNC megmunkálással és szigorú minőségellenőrzéssel nagy szilárdságú, jó vezetőképességű és megbízható méretállandóságú rézötvözet alkatrészeket gyártunk. A rajz és a minta alapú testreszabás támogatott, ISO9001:2015, CE és RoHS megfelelőség a vonatkozó projekteknél.
A Copper Hot Forging Service szabályozott hőt és formázó nyomást használ a réz és rézötvözetek testreszabott alkatrészekké alakításához. Összehasonlítva a szilárd anyagból készült alkatrészek megmunkálásával, a kovácsolás javíthatja az anyagfelhasználást és a szerkezeti szilárdságot, miközben jobb sűrűséget és megbízhatóságot kínál, mint a hagyományos öntvény megfelelő alkalmazásokhoz.
A NINGXING támogatja a teljes projektfolyamatot a kovácsolás megvalósíthatósági felülvizsgálatától és a szerszámfejlesztéstől az alakításig, a másodlagos megmunkálásig és a végső ellenőrzésig, segítve a vásárlókat a beszállítói koordináció és a gyártási kockázatok csökkentésében.
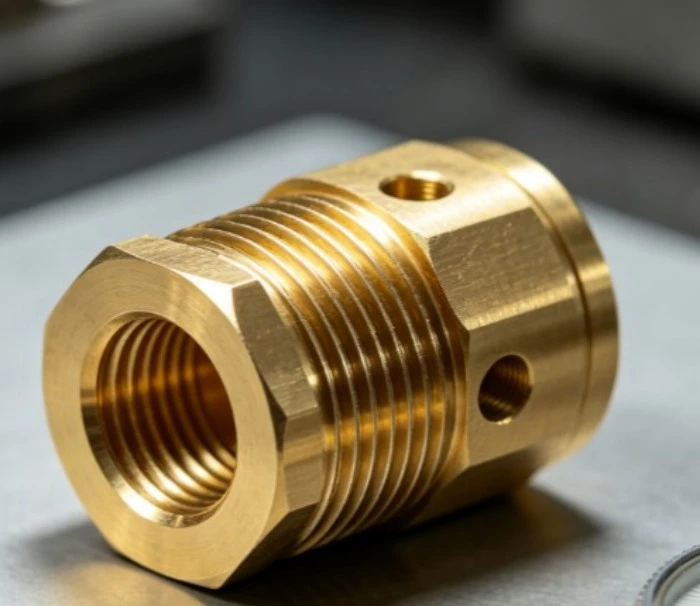
ISO9001:2015 4000 / 2500 / 1000 / 630 tonnás prések 650°C – 950°C 70+ CNC központ ±0,05 mm / Ra 1,6 μm CE / RoHS
Mérnöki tervezés rézötvözet kovácsolásához
Anyagáramlás-elemzés
A rézötvözetek eltérően viselkednek a forró deformáció során. A hevítési hőmérséklet, az alakváltozási sebesség, a szerszám geometriája és az anyag tulajdonságai egyaránt befolyásolják, hogy a tuskó hogyan tölti ki az üreget.
Összetett vagy könnyű komponensek esetén a mérnöki fejlesztés során kiértékelhető az anyagáramlás a hiányos töltés, hajtogatás, repedés és a túlzott megmunkálási ráhagyás csökkentése érdekében.
Hamisítási juttatás és tervezet
A kovácsolt alkatrészek általában ráhagyást igényelnek a későbbi megmunkáláshoz. A ráhagyást a kovácsolási módszer, az alkatrészméret, a méretkövetelmények és a megmunkálási eljárás szerint kell meghatározni.
A megfelelő huzatszögek elősegítik a kovácsolt alkatrész kioldását a szerszámból, miközben csökkentik a szükségtelen alakítási ellenállást.
Könnyű szerkezet optimalizálása
A megfelelően megtervezett kovácsolás csökkentheti a felesleges anyagok mennyiségét, miközben megtartja a szerkezeti szilárdságot. A NINGXING könnyű, szabálytalan kovácsolt anyagokat fejlesztett ki optimalizált anyagáramlás-eloszlással.
Egy ügyfélprojektben a hagyományos öntvény melegkovácsolással történő felváltása 20%-kal csökkentette a falvastagságot, és több mint 85%-ra növelte az anyagfelhasználást.
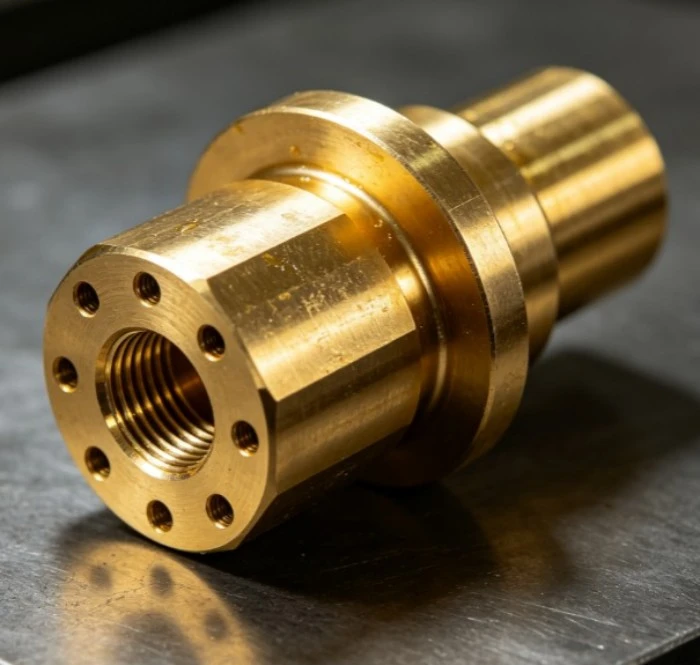
Szerszámfejlesztés
Egyedi szerszámgyártás
A kovácsolószerszámot az alkatrész geometriájának, az anyagminőségnek, a gyártási mennyiségnek és a szükséges megmunkálási ráhagyásnak megfelelően fejlesztették ki.
A NINGXING támogatja az egyedi szerszámok fejlesztését a kovácsolásgyártással együtt, lehetővé téve a szerszámparaméterek igazítását a tényleges gyártási eredmények szerint, ahelyett, hogy csak elméleti számításokra hagyatkozna.
Élet és karbantartás
A mennyiségi gyártásnál a szerszám állapota közvetlenül befolyásolja a méretkonzisztenciát és a gyártás hatékonyságát. A rendszeres ellenőrzés és karbantartás segít a formáló felületek kopásának ellenőrzésében és csökkenti a váratlan gyártási megszakításokat.
A szerszámigények a gyártási mennyiség és az alkatrész összetettsége alapján árajánlat benyújtása előtt értékelhetők.
Prototípus érvényesítése
Új projekteknél prototípus vagy próbakovácsolás használható a töltés, a méretek, a felület állapota, a megmunkálási ráhagyás és az anyagteljesítmény ellenőrzésére a teljes körű gyártás előtt.
Ez lehetőséget ad a vásárlóknak arra, hogy megerősítsék az alkatrészt, mielőtt nagyobb gyártási mennyiségre vállalnának kötelezettséget.
Termelési kapacitás
01
Kovácsoló berendezések kiválasztása
A NINGXING kovácsoló berendezéseket üzemeltet, beleértve a 4000 tonnás, 2500 tonnás, 1000 tonnás, 630 tonnás és egyéb kovácsológépeket. A berendezés kiválasztása az alkatrész mérete, az anyag, a tervezett alakítóerő és a szerszám szerkezete alapján történik.
Ez lehetővé teszi, hogy a különböző gyártási követelményeket megfelelő formázóberendezésekkel illesszük, ahelyett, hogy minden alkatrészhez ugyanazt az eljárást alkalmaznák.
02
Automatizált gyártósorok
Az automatizált és félautomata gyártóberendezések támogatják a tuskófűtést, alakítást, kezelést és az azt követő feldolgozást.
A középfrekvenciás indukciós fűtés szabályozott hőmérsékleti feltételeket biztosít a rézötvözetek számára. A tipikus feldolgozási hőmérséklet az anyagminőségtől függően körülbelül 650°C és 950°C között van.
03
Tétel konzisztencia
A stabil termeléshez konzisztens fűtésre, alakítási nyomásra, ciklusparaméterekre és ellenőrzési szabványokra van szükség. A gyártási tételek közötti eltérések csökkentése érdekében a folyamatparaméterek dokumentálhatók az ismételt rendelésekhez.
Több mint 70 CNC megmunkáló központ és alátámasztó berendezés áll rendelkezésre az utókovácsolási műveletekhez.
Kovácsolás utáni lehetőségek
Hőkezelés
A hőkezelés az ötvözetigények és a kívánt mechanikai tulajdonságok szerint választható meg.
A feszültségcsökkentő kezelés segíthet csökkenteni az alakítás utáni maradék feszültséget, míg az oldatos és öregítő kezelések megfontolandóak bizonyos rézötvözetek esetében, amelyek további mechanikai teljesítményt igényelnek.
CNC megmunkálás
A kovácsolt nyersdarabok esztergálással, marással, fúrással, menetfúrással és egyéb CNC műveletekkel készíthetők el.
A megmunkálás után a mérettűrések elérhetik a körülbelül ±0,05 mm-t megfelelő jellemzők esetén, a felületi érdesség pedig az Ra 1,6 μm-ig terjedhet az alkatrész szerkezetétől és a megmunkálási módszertől függően.
Felületi kikészítés
A végső alkalmazástól függően az alkatrészek polírozást, szemcseszórást, passziválást, galvanizálást vagy más kikészítési eljárást kaphatnak.
Az elektromos alkatrészek speciális érintkezési felületkezelést igényelhetnek, míg a szaniter és dekoratív alkatrészek előnyben részesíthetik a megjelenést és a korrózióállóságot.
Iparspecifikus megoldások
Új energetikai járműalkatrészek
A rézkovácsolást egyre gyakrabban használják az elektromos járművek nagyáramú elektromos rendszereiben.
Az alkalmazások közé tartoznak a nagyfeszültségű csatlakozók, az akkumulátorcsatlakozó alkatrészek, a töltési interfészek, a motor elektromos csatlakozásai, az elektronikus vezérlőelemek és a hőkezelési hordozók.
Egy új energetikai járműalkatrész-gyártó 15%-kal javította a gyártási hatékonyságot és 10%-kal csökkentette az energiafogyasztást, miután hagyományos öntési eljárását melegkovácsolással cserélte le. Az anyagfelhasználás több mint 85%-ra nőtt, míg a falvastagság 20%-kal csökkent.
Nagyfeszültségű elektromos alkatrészek
A nagyfeszültségű berendezésekben használt réz alkatrészek stabil vezetőképességet, méretpontosságot és hőhatásokkal szembeni ellenállást igényelnek.
A tipikus alkalmazások közé tartoznak az elektromos érintkezők, a vezető gyűjtősínek, a transzformátor sorkapcsai és más áramvezető alkatrészek. A kiválasztott ötvözettől függően a vezetőképesség elérheti vagy meghaladhatja az IACS 75%-át.
Tengerészeti és gépészeti alkatrészek
A rézötvözetek korrózióállóságuk, kopásállóságuk és mechanikai tulajdonságaik miatt alkalmasak bizonyos tengeri és gépészeti alkalmazásokhoz.
A potenciális alkalmazások közé tartoznak a tengeri tengelyek, gépi fogaskerekek, csapágyházak, csatlakozó alkatrészek és egyéb, igényes környezetben működő alkatrészek.
Anyagválasztási útmutató
Tiszta réz
A T2-t és a C11000-et általában figyelembe veszik olyan alkalmazásokban, ahol az elektromos és hővezető képesség az elsődleges követelmény.
Ezek az anyagok alkalmasak vezetőképes alkatrészekhez, hőleadó alkatrészekhez és kiválasztott elektromos alkalmazásokhoz, ahol magas réztartalom szükséges.
Sárgaréz ötvözetek
A HPb59-1, H62 és C37700 egyensúlyt biztosít az erő, a megmunkálhatóság és a korrózióállóság között.
Általában szelepekhez, szerelvényekhez, csatlakozókhoz, szaniter alkatrészekhez és mechanikai alkatrészekhez használják.
Bronz és ólommentes ötvözetek
A QSn6.5-0.1 kopásállóságot és rugalmas tulajdonságokat igénylő alkalmazásokhoz választható.
Az ólommentes rézötvözetek, mint például a C49250–C49355, szóba jöhetnek az ivóvízrendszereknél, ahol az anyagok megfelelősége fontos beszerzési követelmény.
Minőségellenőrzés
Méretvizsgálat
Az ellenőrző berendezések közé tartoznak a koordináta mérőgépek, optikai mérőrendszerek, magasságmérők és egyéb precíziós műszerek.
A kritikus méretek kovácsolás és CNC megmunkálás után a vevő rajzai alapján ellenőrizhetők a méretkonzisztencia ellenőrzése érdekében.
Mechanikai tesztelés
A projekt követelményeitől függően a keménység és a szakítószilárdság tesztelhető a szükséges mechanikai tulajdonságok ellenőrzésére.
Az anyag- és hőkezelési előírásokat a tesztelés előtt felülvizsgálják annak biztosítása érdekében, hogy az eredményeket a megfelelő szabvány szerint értékeljék.
Belső hibaészlelés
Ultrahangos és mágneses részecskevizsgálat használható, ha belső vagy felületi hibák kimutatására van szükség.
Vezetőképes alkatrészek esetében az elektromos vezetőképesség vagy az ellenállás vizsgálata is szerepelhet az ellenőrzési tervben.
Költség és szállítás
Szerszám költségtényezők
A szerszámköltség az alkatrész geometriájától, az anyagtól, a kovácsolás méretétől, a szerszám szerkezetétől, a gyártási mennyiségtől és a szerszám várható élettartamától függ.
Nagy volumenű projektek esetén a szerszámberuházás gyakran több komponens között osztható el, így az egységköltség versenyképesebb.
Gyártási átfutási idő
A szabványos testreszabott projektek általában körülbelül 15-30 munkanapot vesznek igénybe. Az új szerszámok fejlesztését magában foglaló projektek további időt igényelhetnek a szerszámgyártáshoz és a mintaellenőrzéshez.
A végső ütemezést a rajz, az anyag, a mennyiség, a szerszámkövetelmények és a másodlagos megmunkálási folyamat áttekintése után hagyják jóvá.
Mennyiségi árképzés
Az árképzés az anyagfelhasználás, a kovácsolás súlya, a szerszámigények, a megmunkálási műveletek, a felületkezelés, az ellenőrzési szabványok és a rendelési mennyiség alapján történik.
Közvetlen gyártóként a NINGXING egy gyártási rendszeren belül koordinálhatja a szerszámozást, kovácsolást, megmunkálást és ellenőrzést, segítve ezzel a további kiszervezési költségek csökkentését.
Gyakran Ismételt Kérdések
Q1
Milyen információk szükségesek a hamisított árajánlathoz?
A1
Előnyben részesítendő rajz, 3D modell, minta vagy műszaki specifikáció. Az anyagminőség, az éves mennyiség, a kritikus tűréshatárok, a felületi követelmények és az ellenőrzési szabványok szintén segíthetnek a pontosabb árajánlat elkészítésében.
Q2
Hogyan választják ki a kovácsolási módszert?
A2
A kovácsolási módszert az alkatrész geometriája, az anyagjellemzők, a gyártási mennyiség, a szükséges szilárdság, a méretkövetelmények és a rendelkezésre álló megmunkálási ráhagyás alapján választják ki.
Q3
A meglévő öntött alkatrészek kovácsoltvá alakíthatók?
A3
Sok esetben az öntött alkatrészt át lehet tervezni kovácsolásra, de általában át kell tekinteni a geometriát. A huzat, a falvastagság, az elválási vonalak, a sugarak és az anyagáramlás módosításra szorulhat.
Q4
Minden egyedi alkatrészhez új szerszám szükséges?
A4
Általában új vagy módosított szerszámra van szükség, ha az alkatrész egyedi geometriával rendelkezik. A meglévő szerszámok csak akkor megfelelőek, ha a méretek és a szerkezet megfelelően összeegyeztethető.
Q5
Megmunkálhatók a kovácsolt lapok a végső méretig?
A5
Igen. A kovácsolás után CNC esztergálás, marás, fúrás, menetfúrás és egyéb megmunkálási műveletek végezhetők el a végső rajzméretek elérése érdekében.
Q6
Mennyi ideig tart a szerszámfejlesztés?
A6
A szerszámozási ütemterv az alkatrész összetettségétől, a szerszám méretétől, az anyagtól, a tervezési felülvizsgálatoktól és a mintakövetelményektől függ. A pontos idővonalat a műszaki felülvizsgálat után erősítik meg.
Kérjen projektértékelést
Az ügyfelek rajzokat, mintákat vagy 3D modelleket nyújthatnak be műszaki felülvizsgálatra. A NINGXING értékelheti az anyagválasztást, a kovácsolás megvalósíthatóságát, a szerszámkövetelményeket, a megmunkálási ráhagyásokat, a minőségi szabványokat és a várható gyártási mennyiséget.
A testre szabott réz melegkovácsolási szolgáltatás esetében a korai műszaki áttekintés segíthet a lehetséges gyártási kockázatok azonosításában a szerszámberuházás előtt, és elősegítheti a kiszámíthatóbb gyártási ütemtervet.
A NINGXING ISO9001:2015 minőségirányítási rendszer szerint működik, a megfelelő termékek a CE és RoHS követelményeknek megfelelően állnak rendelkezésre.
Kérjen forró rézkovácsolási projekt értékelését
Rajzokat, mintákat vagy 3D modelleket nyújtson be műszaki felülvizsgálatra, anyagválasztásra, szerszámkövetelményekre és gyártási ütemtervre.
Kérdés küldése
Elérhetőségei
-
Cím
No. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang tartomány, Kína
-
Tel
-
Email
Sárgarézrudakra vagy egyedi szerelvényekre van szüksége? Küldje el rajzait vagy mintáit még ma. ISO9001 tanúsítvánnyal rendelkezik, RoHS és PED kompatibilis. Kérjen gyors, professzionális árajánlatot szakértő csapatunktól. Érdeklődjön most!
Kapcsolódó termékek
Hírek Ajánlások